

Cosa dovresti sapere sulla piegatura e formatura della lamiera di acciaio prima di ordinare?
Piastra in acciaiola piegatura e la formatura sono uno dei processi di fabbricazione più comuni per i progetti in acciaio strutturale. Molti team di acquisto incontrano problemi di produzione imprevisti, tra cui fessurazioni, ritorno elastico e deviazioni dimensionali, dopo l'arrivo del materiale. Questi problemi spesso derivano dal trascurare le prestazioni di flessione di qualità di acciaio selezionate in fase di richiesta. La durezza del materiale influenza direttamente le prestazioni di deformazione e gli acquirenti devono chiarire i parametri relativi alla formatura prima dell'effettuazione dell'ordine per evitare costose rilavorazioni, ritardi di produzione e sprechi di materiale.
La durezza è il fattore principale che influenza le prestazioni di piegatura della lamiera d'acciaio. L'acciaio ad elevata durezza offre una migliore resistenza alla deformazione. Sebbene ciò comporti una maggiore resistenza strutturale, impone anche limiti più severi ai lavori di piegatura e formatura. Le piastre in acciaio spesso ad alta resistenza non possono seguire gli stessi parametri di piegatura utilizzati per le lamiere zincate sottili. Se i produttori applicano raggi di curvatura standard per lamiere ordinarie su piastre ad alta durezza, si verificheranno facilmente crepe sui bordi, microfratture e cedimenti strutturali nascosti.
Parametri chiave per semplici attività di piegatura
Per semplici lavori di piegatura ad angolo singolo, i clienti devono fornire dati tecnici completi ai fornitori di acciaio. Le informazioni critiche includono l'angolo di piegatura target, il raggio di piegatura interno, lo spessore effettivo della lamiera e la direzione di formatura allineata alla grana. La direzione di formatura rispetto alla grana di laminazione dell'acciaio merita particolare attenzione: la flessione trasversale alla grana di laminazione aumenta notevolmente il rischio di rottura della lamiera.
| Parametro | Descrizione e promemoria |
| Angolo di piegatura | Angolo finale richiesto dopo la compensazione del ritorno elastico; specificare la tolleranza di piegatura eccessiva, se necessario |
| Raggio di curvatura interno | Il raggio interno minimo è limitato dal tipo di acciaio, dalla durezza e dallo spessore della piastra; non è possibile copiare i dati delle lamiere zincate |
| Spessore della piastra | Spessore finito effettivo, non spessore nominale |
| Direzione della formazione | Piegatura parallela o perpendicolare al grano di laminazione dell'acciaio; la flessione perpendicolare richiede un raggio interno maggiore |
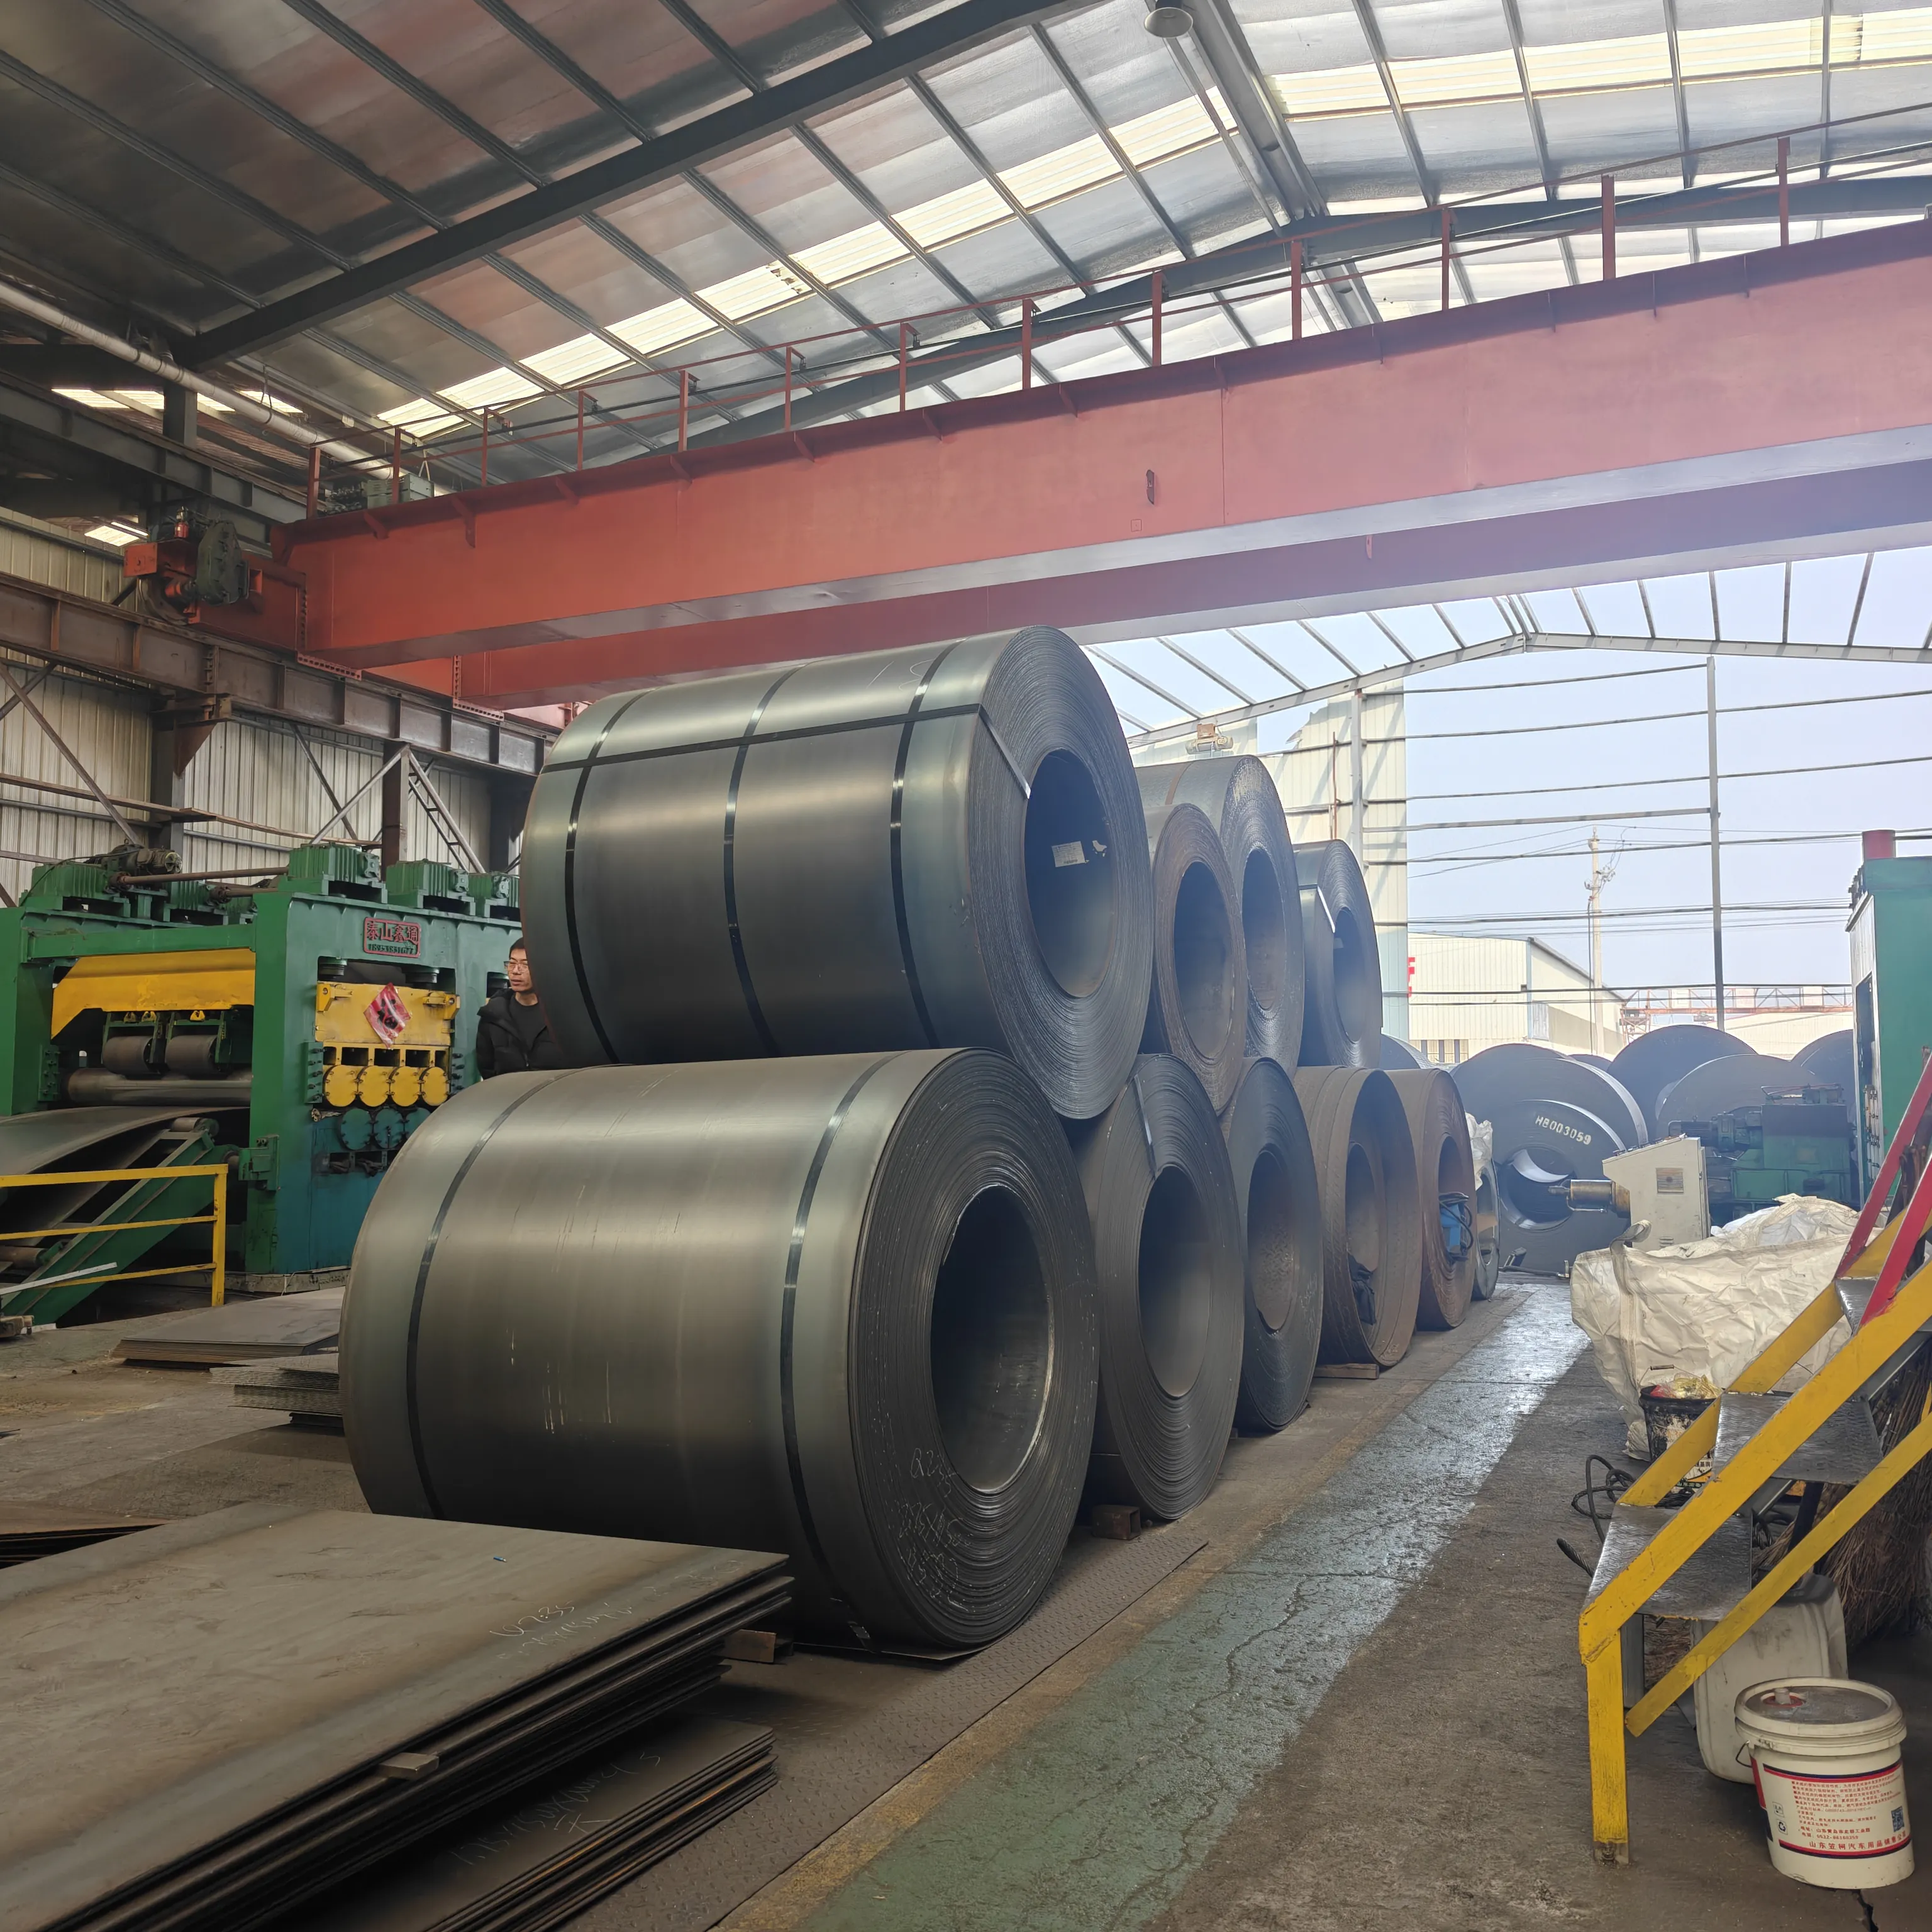
Requisiti di formatura complessi: i disegni sono essenziali per un preventivo accurato
Quando i progetti prevedono piegatura in più fasi, formatura profonda o componenti di forma irregolare, semplici elenchi di parametri non sono sufficienti. Si consiglia vivamente ai clienti di inviare i disegni delle parti finite in fase di preventivo.
Con i disegni in mano, il produttore di acciaio può valutare in modo completo:
Se la qualità di acciaio selezionata corrisponde al complesso processo di formatura
Regolare il raggio di curvatura minimo suggerito per piastre spesse/ad alta resistenza
Valore previsto del ritorno elastico per la correzione della dimensione
Segnalare potenziali punti di rischio di fessurazione e proporre suggerimenti su materiali alternativi
Senza la revisione dei disegni, gli acquirenti rischiano di ordinare acciaio che non può essere formato con successo, con conseguenti resi di merci, ritardi nella pianificazione e spese di progetto aggiuntive.
Notizie correlate
- Perché la lamiera d'acciaio pesante laminata a caldo resistente all'usura è essenziale per le applicazioni industriali più impegnative
- In che modo la lamiera d'acciaio laminata a freddo migliora le prestazioni di produzione?
- Come selezionare la giusta piastra resistente all'usura?
- In che modo le piastre laminate a caldo supportano la moderna produzione industriale?
- Che cos'è la piastra d'acciaio laminata a freddo Q235?
- La trasformazione dell'industria siderurgica cinese: sostituire i dividendi su scala tradizionale con dividendi di qualità
Lasciami un messaggio


